
Содержание
- Технологические основы и физические принципы методов
- Влияние подготовки поверхности на производительность работ
- Возможности выявления поверхностных и подповерхностных дефектов
- Особенности контроля неферромагнитных материалов и покрытий
- Сравнительные характеристики и выбор сценариев обследования
Современная инженерная практика рассматривает неразрушающий контроль как фундаментальный элемент обеспечения эксплуатационной надежности сложных технических систем. Применение дефектоскопии позволяет получать объективные сведения о состоянии ответственных узлов без нарушения их целостности или потери функциональной пригодности.
В условиях интенсивной эксплуатации промышленного парка и ужесточения норм безопасности выбор адекватной технологии обследования становится определяющим фактором. Экспертный центр «ТЕХКОН» оснащает лаборатории высокотехнологичными решениями, где от точности диагностики зависит прогноз остаточного ресурса оборудования и предотвращение аварийных ситуаций на опасных производственных объектах.
Технологические основы и физические принципы методов
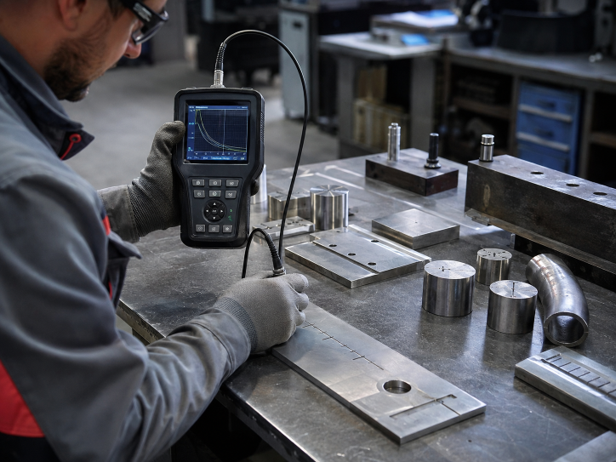
Понимание фундаментальных физических процессов, лежащих в основе каждого метода, позволяет специалистам корректно интерпретировать полученные сигналы. Каждая технология использует специфический вид взаимодействия с материалом, что определяет ее чувствительность к конкретным типам несплошностей.
Физика электромагнитного взаимодействия в вихретоковом методе
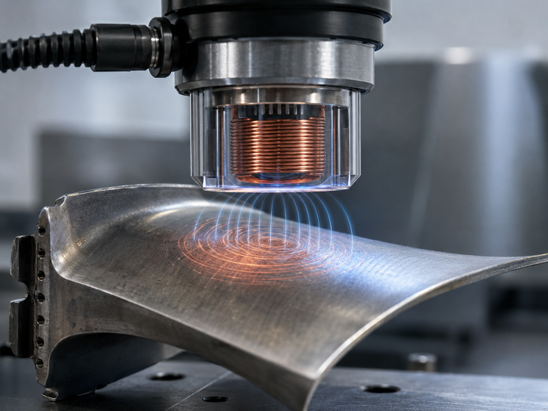
Вихретоковый контроль базируется на законе электромагнитной индукции Фарадея. В процессе обследования катушка преобразователя, запитанная переменным током, создает первичное электромагнитное поле, которое при сближении с электропроводящим объектом возбуждает в его поверхностном слое токи Фуко. Они генерируют вторичное поле, направленное противоположно первичному, что изменяет комплексное сопротивление катушки.
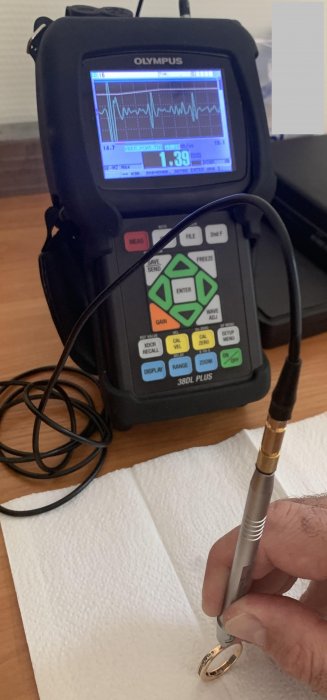
Любая несплошность или локальное изменение структуры материала заставляет потоки огибать препятствие, что мгновенно отражается на параметрах вторичного поля. Эти колебания регистрируются прибором в виде фазовых и амплитудных отклонений. Профессиональные вихретоковые дефектоскопы позволяют гибко настраивать частоту тока: высокие значения обеспечивают максимальную чувствительность к поверхностным трещинам, тогда как низкочастотные поля позволяют оценивать состояние подповерхностных слоев.
Принципы формирования полей рассеяния при магнитном контроле
Магнитопорошковый метод опирается на явление перераспределения магнитного потока в ферромагнетиках. При намагничивании детали силовые линии проходят сквозь металл, но при встрече с дефектом, ориентированным перпендикулярно потоку, они вытесняются наружу. В результате формируется локальное поле рассеяния, способное удерживать частицы индикаторного порошка или магнитной суспензии.
Полученный рисунок наглядно повторяет контуры несплошности, что упрощает визуальную идентификацию повреждения. Эффективность диагностики напрямую зависит от магнитной проницаемости материала и расположения дефекта относительно вектора намагниченности. В отличие от вихретокового способа, здесь требуется создание мощного магнитного потока в объеме детали, что ограничивает применение технологии только сталями и сплавами с выраженными магнитными свойствами.
Капиллярные явления и сорбционные процессы в дефектоскопии проникающими веществами
Капиллярный контроль основан на физико-химических эффектах смачиваемости и способности жидкостей проникать в микроскопические каналы. Индикаторный пенетрант с низким поверхностным натяжением заполняет открытые полости несплошностей. После очистки поверхности наносится проявитель, который за счет сорбционных свойств извлекает жидкость из глубины трещины, формируя контрастный след.
Данный процесс не зависит от магнитных или электрических параметров, что делает его универсальным для металлов, керамики и композитов. Критическим условием является наличие прямого доступа в полость дефекта, поэтому любые загрязнения могут блокировать капиллярный эффект. Механизм визуализации требует значительного времени на экспозицию, что существенно отличает этот подход от мгновенного электронного отклика современных систем.
Влияние подготовки поверхности на производительность работ
Затраты времени на предварительную подготовку объекта часто превышают длительность самой процедуры обследования. В условиях промышленной эксплуатации сокращение этих этапов заметно снижает себестоимость работ и продолжительность простоев оборудования.
Технологические требования к состоянию контролируемой поверхности
Каждая технология предъявляет специфические требования к чистоте и шероховатости поверхности металла, регламентированные государственными стандартами. Несоблюдение данных норм приводит к снижению вероятности обнаружения дефектов и росту числа ложных срабатываний.
Таблица: сравнение требований к поверхности и глубины дефектов для разных методов контроля
| Метод контроля | Тип материалов | Требования к поверхности | Глубина обнаружения |
| Вихретоковый (ВТК) | Любые электропроводящие | Не требует очистки, работает через ЛКП и ржавчину | Трещины - единицы мм; коррозионное утонение стенки - до 20-22 мм (LFET, низкие частоты) |
| Магнитный (МПД) | Только ферромагнетики | Очистка от ГСМ, слой ЛКП не более 50 мкм | До 2 мм |
| Капиллярный (ПВК) | Любые непористые | Абразивная зачистка до Ra 3,2, полное удаление ЛКП | Только поверхностные (открытые) |
Специфика абразивной подготовки для капиллярного контроля
Согласно ГОСТ 18442-80, перед проведением работ поверхность должна иметь шероховатость не более Ra 3,2 мкм. Это требует тщательной абразивной зачистки, удаления ржавчины и лакокрасочных покрытий, так как малейшие частицы шлама способны перекрыть вход в полость трещины. Механическая обработка должна выполняться осторожно, чтобы исключить «затирание» кромок дефектов, часто требующее последующего химического травления для раскрытия несплошностей.
Бесконтактные преимущества вихретоковой дефектоскопии
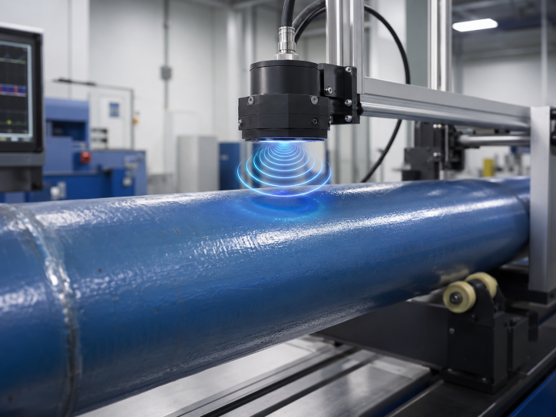
Технология способна функционировать без прямого контакта датчика с металлом. Благодаря электромагнитной природе взаимодействия наличие диэлектрических слоев, тонкой окалины или полимерной изоляции не препятствует диагностике. Это исключает необходимость в глубокой абразивной очистке, позволяя проводить обследование непосредственно по эксплуатационной поверхности, что выручает при работе с протяженными трубопроводами или бурильным сортаментом.
Временные затраты и операционная эффективность методов
Выработка дефектоскописта считается по числу циклов контроля за смену. Если вихретоковый сканер позволяет вести непрерывный мониторинг со скоростью до 300-500 мм/с, то капиллярный и магнитопорошковый способы требуют выполнения множества последовательных ручных операций.
В капиллярной дефектоскопии рабочий цикл включает нанесение пенетранта с выдержкой до 15 минут, удаление излишков и ожидание проявления индикаторного следа в течение еще 10-20 минут. Суммарно проверка одного сварного соединения может занимать до 40 минут. Магнитопорошковый метод несколько оперативнее, однако требует этапов намагничивания и последующего размагничивания деталей. Современное оборудование обеспечивает мгновенный результат: оператор видит сигнал в реальном времени, что позволяет обследовать тело бурильной трубы менее чем за 5 минут.
Возможности выявления поверхностных и подповерхностных дефектов
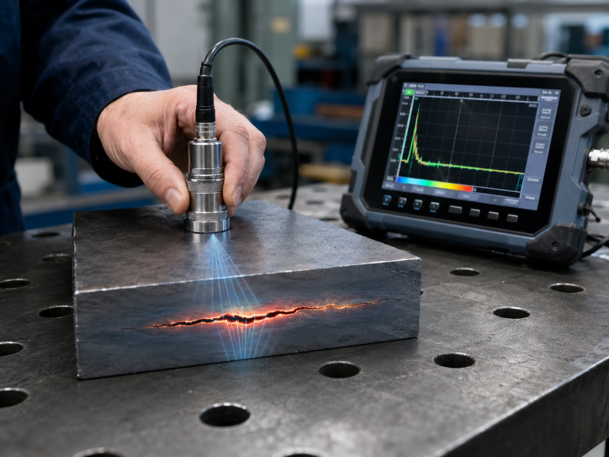
Способность технологии обнаруживать скрытые повреждения определяет ее применимость для поиска усталостных трещин и коррозионных поражений, развивающихся внутри материала. Различия в предельной глубине чувствительности обусловлены физической природой используемого воздействия.
Чувствительность методов к поверхностным микротрещинам
Для выявления мельчайших несплошностей с шириной раскрытия от 0,1 мкм эталонным считается капиллярный метод (I класс чувствительности по ГОСТ 18442-80; II класс охватывает раскрытие 1-10 мкм). Однако этот способ эффективен только при условии, что дефект выходит на поверхность и не заполнен продуктами коррозии. Магнитопорошковая диагностика также демонстрирует высокую точность, визуализируя даже тонкие волосовины, которые трудно обнаружить при визуально-измерительном контроле.
Вихретоковая технология позволяет фиксировать трещины глубиной от 0,1 мм, обладая преимуществом обнаружения повреждений, скрытых под слоем наклепа или ржавчины. При использовании высокочастотных датчиков обеспечивается выявление усталостных трещин на ранних стадиях их зарождения. Поэтому метод широко применяют для мониторинга зон концентрации напряжений в авиационной технике и энергетическом оборудовании.
Возможности поиска скрытых и подповерхностных несплошностей
Подповерхностные изъяны, не имеющие выхода наружу, полностью недоступны для капиллярной дефектоскопии. Магнитопорошковый способ расширяет эти возможности, позволяя фиксировать дефекты на глубине до 2 мм за счет искажения магнитного потока. Однако по мере углубления несплошности поле рассеяния становится более размытым, что затрудняет точную идентификацию границ повреждения.
Вихретоковый контроль предлагает более широкие возможности благодаря гибкой регулировке частотного диапазона. Низкочастотные приборы, использующие технологию LFET, способны выявлять внутреннюю коррозию стенок труб на глубине до 20-22 мм. Это позволяет одновременно контролировать внешнюю и внутреннюю поверхности объекта при одностороннем доступе, что делает данный метод эффективным аналогом ультразвуковой дефектоскопии в ряде индустриальных сценариев.
Классификация обнаруживаемых несплошностей по ГОСТ Р ИСО 6520-1-2012
Для систематизации результатов инженеры используют единую классификацию дефектов, без чего невозможно оформить экспертное заключение. Рассматриваемый электромагнитный метод показывает высокую результативность при идентификации продольных и поперечных трещин, а также специфических отклонений геометрии.
В группу выявляемых нарушений входят:
- радиальные и кратерные трещины;
- свищи и раковины, образующиеся в процессе эксплуатации;
- протяженные коррозионные утонения стенки;
- зоны локального изменения структуры и электропроводности металла.
Точная идентификация типа несплошности дает оценить состояние узла и определить причины брака в производственном цикле.
Особенности контроля неферромагнитных материалов и покрытия
Выбор технологии обследования часто продиктован химическим составом сплава и наличием защитных слоев. В авиастроении, химическом машиностроении и на судоверфях, где активно применяются алюминиевые, титановые и аустенитные стали, традиционные магнитные методы оказываются неприменимы.
Применимость методов к различным группам конструкционных материалов
Магнитопорошковый контроль ограничен материалами с высокой магнитной проницаемостью - ферромагнетиками. Попытка использовать его для диагностики алюминиевых конструкций или нержавеющих сталей аустенитного класса не даст результата. Капиллярный метод в данном вопросе универсален: он одинаково эффективно работает на любых непористых материалах, включая титан, бронзу и техническую керамику.
Вихретоковый контроль занимает особую нишу, требуя лишь наличия электропроводности у объекта. Это делает его оптимальным решением для работы с цветными металлами. В практике «ТЕХКОН» активно применяются методики сортировки сплавов по маркам, базирующиеся на различиях в их удельной электропроводности. Инженер получает возможность использовать один прибор для контроля стальных сосудов давления и алюминиевых обшивок, адаптируя лишь настройки преобразователя.
Контроль объектов с защитными и изоляционными покрытиями
Наличие лакокрасочного слоя, ленточной изоляции или продуктов коррозии становится барьером для проникающих веществ, требуя полной очистки поверхности. Магнитопорошковый метод сохраняет работоспособность через тонкие покрытия до 50 мкм, однако при увеличении толщины слоя его чувствительность падает, делая диагностику через изоляцию невозможной.
Здесь у вихретоковой технологии есть заметное преимущество. Поскольку электромагнитное поле свободно проникает через диэлектрики, обследование может проводиться через слой краски или футеровки - предельный рабочий зазор определяется паспортом преобразователя и режимом контроля. Это позволяет выполнять сплошную дефектоскопию действующих трубопроводов без демонтажа дорогостоящей изоляции. Специалист может оценить состояние основного металла непосредственно через защитные слои, что существенно снижает операционные издержки.
Сравнительные характеристики и выбор сценариев обследования
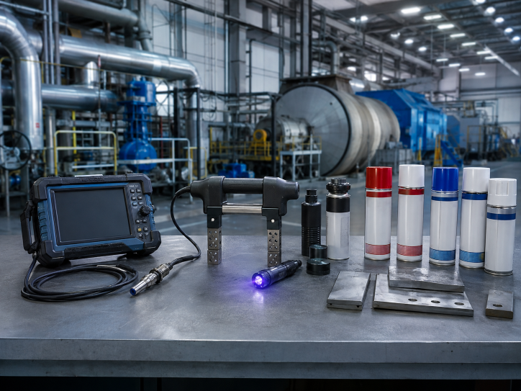
Для принятия обоснованного решения о применении конкретной технологии необходимо сопоставить их эксплуатационные параметры. Выбор зависит от требуемой чувствительности, условий проведения работ, объема выборки и физических характеристик материала.
Сводная таблица технических характеристик методов НК
Сравнение возможностей вихретокового, магнитопорошкового и капиллярного методов на основе положений ГОСТ Р ИСО 15549-2009, ГОСТ Р 56512-2015 и ГОСТ 18442-80:
- Вихретоковый (ВТК): любые электропроводящие сплавы; не требует очистки (ЛКП, ржавчина); поверхностные и подповерхностные трещины; коррозионное утонение стенки - до 20-22 мм на низких частотах (LFET); высокая скорость сканирования.
- Магнитопорошковый (МПД): только ферромагнитные материалы; требуется очистка от ГСМ (ЛКП до 50 мкм); глубина обнаружения до 2 мм; средняя производительность.
- Капиллярный (ПВК): любые непористые материалы; обязательна абразивная зачистка (Ra 3,2); только открытые поверхностные дефекты; низкая скорость из-за цикла проявления.
Практические сценарии применения и критерии выбора метода
В зависимости от производственной задачи технологии могут применяться как основные или в качестве уточняющих способов. Опыт эксплуатации оборудования позволил выделить наиболее эффективные сценарии использования каждого подхода.
При обследовании бурильных труб нефтегазового сортамента вихретоковый метод лидирует по производительности. Использование многоканальных сканеров позволяет проверять тело трубы и резьбовые соединения без удаления консервационной смазки. Если требуется подтверждение характера дефекта в зонах, где прибор зафиксировал аномальный сигнал, специалисты рекомендуют использовать высокочувствительный капиллярный контроль для детальной визуализации.
Микроструктурный мониторинг и оценка живучести оборудования
При обследовании ответственных узлов ТЭС вихретоковый контроль интегрируется в систему микроструктурного мониторинга. Так находят не сами макродефекты, а общую деградацию металла, что регламентировано РД 10-577-03 (СО 153-34.17.421-2003). Для ферромагнитных элементов также эффективно внедряется современный магнитопорошковый контроль, обеспечивающий выявление усталостных изменений.
Оценка состояния роторов и паропроводов
В энергетическом секторе вихретоковая дефектоскопия применяется для контроля центральной полости роторов и зон паровпуска. Метод позволяет обнаруживать коррозионные язвы и цепочки микропор до того, как они перерастут в критические трещины. В сочетании с анализом микротвердости такой подход дает объективную картину живучести оборудования, позволяя продлевать сроки его эксплуатации без риска аварийного разрушения.
При диагностике теплообменных аппаратов вихретоковый метод остается основным для внутренней дефектовки трубок. Магнитопорошковый контроль здесь неприменим из-за использования неферромагнитных материалов (латунь, аустенитные нержавеющие стали), а капиллярный ограничен невозможностью качественной подготовки внутренней поверхности малых диаметров. Электромагнитная дефектоскопия остается основным способом оценки износа трубных пучков без их демонтажа.
Внедрение современных технологий существенно повышает достоверность оценки состояния оборудования. Вихретоковая дефектоскопия выигрывает в скорости и работает через защитные покрытия, а магнитный и капиллярный методы остаются надежным инструментом для детальной визуализации поверхностных несплошностей.
Итоговый выбор стратегии должен базироваться на анализе характеристик объекта, условий доступа и требований нормативной документации. Компания «ТЕХКОН» предлагает не просто поставку специализированного оборудования, но и экспертную помощь в подборе конкретной методики под задачи вашего производства. Сочетание разных физических принципов дает наибольшую точность обнаружения дефектов и снижает риски при эксплуатации опасных объектов.